导热垫片选型避坑指南:4大常见误区与实测验证方法
导热垫片选型最常见的四个误区是:只看导热系数忽视热阻、厚度凭感觉估算、压缩率只看PDF不上机验证、以及凭宣传册选型不做来料检验。文章逐一拆解每个误区背后的工程原理,并给出可落地的四步实测验证法——ASTM D5470热阻测试、五点法厚度测量、压缩循环验证和150°C/1000h老化测试,帮助工厂用数据替代感觉做决策。文中自然植入贝格斯GP3000S30和GP5000S35的选型场景。
误区一:只看导热系数,不看热阻
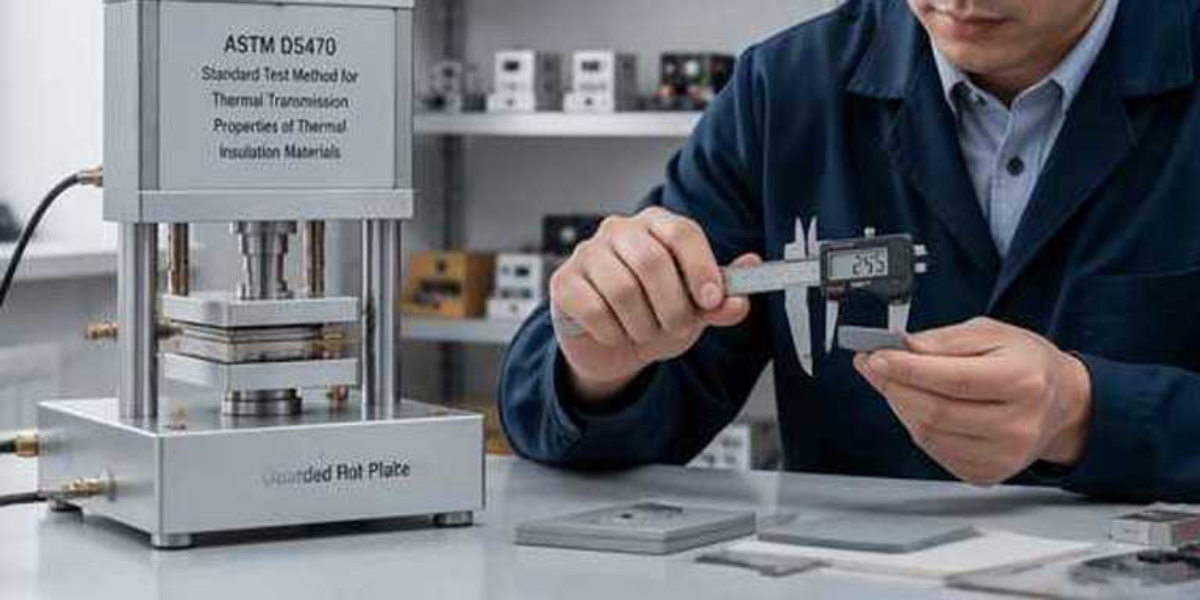
这是入行最容易犯的错。很多采购拿到样品,第一句话就是"导热系数多少?"似乎数字越大就越好。但导热系数只是材料属性,ASTM D5470测出来的热阻才是系统属性——它包含了材料本身的热阻,也包含了界面接触热阻。
现实里经常遇到这种情况:两款垫片都标3 W/m·K,装到同一个散热器上,一款让芯片温度低8度,另一款却压不住。原因出在硬度和厚度上。较硬的垫片没法充分填充微观间隙,接触热阻飙升;较厚的垫片虽然软,但材料热阻随厚度线性增加。
真正该问供应商要的不是导热系数报告,而是在特定压力、特定厚度下的原位热阻曲线。以贝格斯 GP3000S30 为例,标称导热系数3.0 W/m·K,但更重要的是它在50 psi装配压力下的原位热阻表现稳定,这才决定了最终散热效果。选型时优先锁定热阻指标,导热系数只做初筛参考。
误区二:厚度选得"差不多"就行
间隙测量不准,是很多热设计失败的根本原因。有人用肉眼估,有人拿普通直尺量,结果差出0.3mm也不当回事。但对导热垫片来说,厚度每增加0.1mm,热阻可能增加15%-20%,这在高热流密度场合是致命的。
正确的做法是用千分尺或数显卡尺,在垫片四角和中心各取一点,至少测五处取平均。然后把实测平均厚度与规格书标称值对比,偏差超过±10%就要标记为异常批次。还要注意,压缩后的工作厚度才是实际热阻计算依据,不是未压缩时的标称厚度。
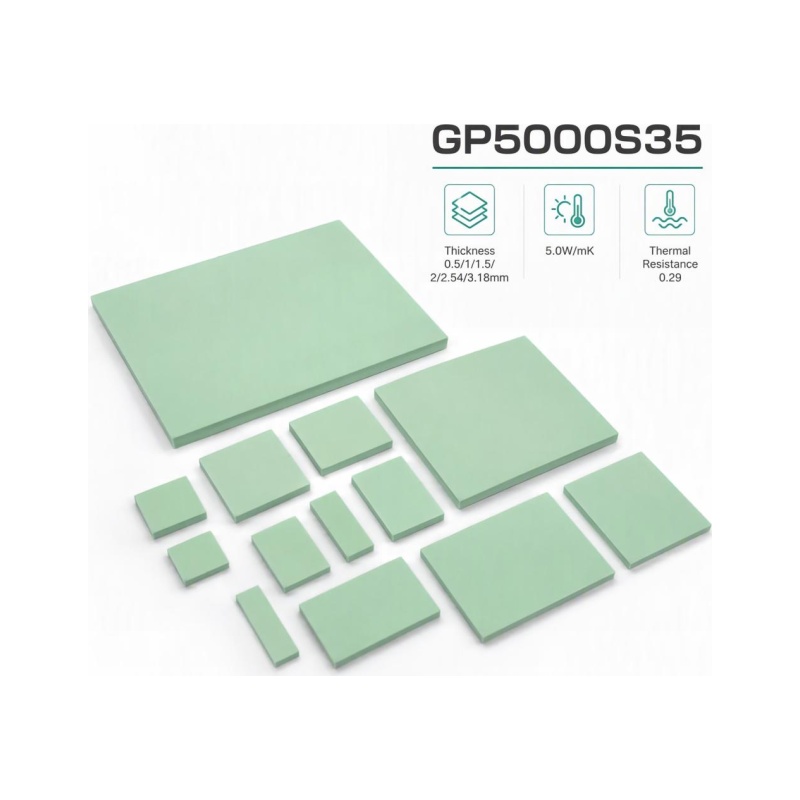
如果你的装配间隙在0.5-1.5mm之间,GP3000S30 的厚度覆盖范围基本能满足;间隙波动大或局部不均时,硬度更低、压缩率更高的 GP5000S35(5.0 W/m·K,35 Shore 00)更能贴合表面,减少接触热阻。
误区三:压缩率只看供应商PDF,不上机验证
供应商数据册里写的压缩率20%,不代表你压上去也是20%。实际装配中,压力分布不均、基材硬度差异、甚至环境温湿度变化,都会让真实压缩率偏离标称值。
更麻烦的是回弹率。有些垫片第一次压缩表现不错,但经历几次热循环后回弹衰减严重,导致接触面出现空隙,热阻反而上升。这个问题在车载电子和户外通信设备里尤其危险,因为昼夜温差大,垫片反复膨胀收缩。
验证方法并不复杂:取50mm×50mm样品,在万能材料试验机上按实际装配压力(比如20-100 psi)做5-10次压缩-回弹循环,记录厚度变化曲线。如果回弹率低于80%,说明材料已发生塑性变形,不适合长期应用。GP5000S35 的高压缩回弹设计,在多次循环后仍能保持稳定的界面接触,这正是车规级和通信设备项目常选它的原因。
误区四:凭宣传册选型,不做来料检验
供应商的宣传册一年一换,配方可能悄悄调整。你去年验证通过的料号,今年新来的批次性能可能已经漂移。没有来料检验制度,等于把质量风险全押在供应商的稳定性上。
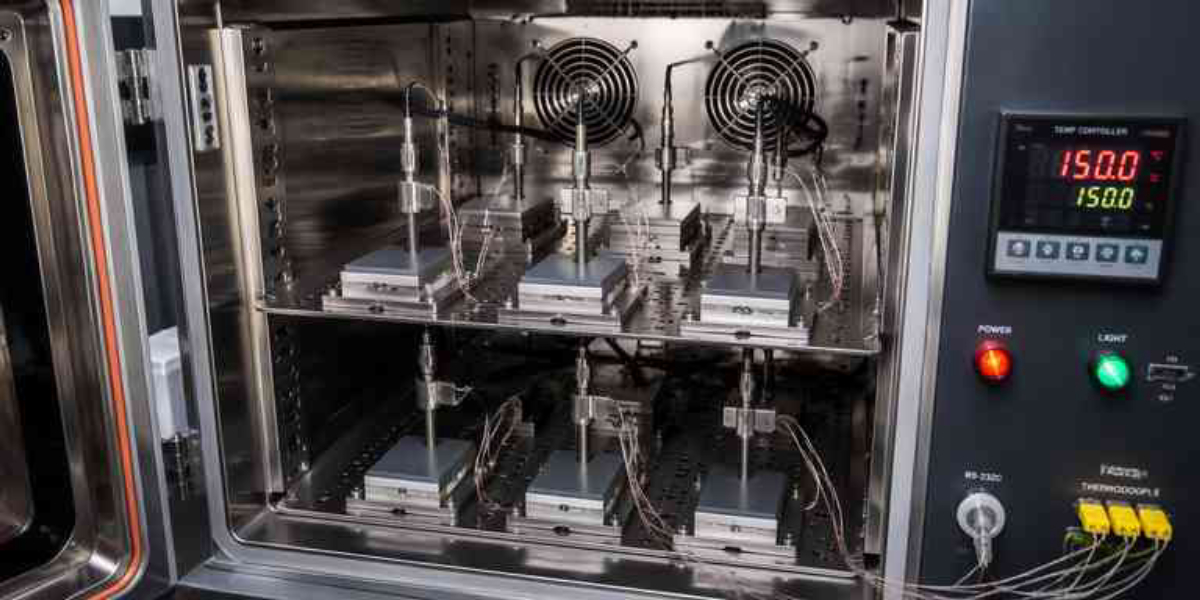
来料检验不需要 fancy 的设备,但必须覆盖四个维度:尺寸(厚度、长宽公差)、外观(气泡、杂质、分层)、热性能(与供应商报告对比ASTM D5470热阻)、老化稳定性(高温高湿后复测)。对于年用量大的核心料号,建议每季度做一次150°C、1000小时的老化验证,看热阻衰减率是否超过10%。
建立四级抽检制度看似增加了工作量,但相比整机返修或客户投诉的成本,这点投入几乎可以忽略不计。
实测验证四步法:让数据替你说话
讲了这么多误区,最终要落到一套可执行的验证流程上。下面这套四步法,适合实验室条件一般的中小型工厂,设备投入不大,但能筛掉大部分不合格品。
第一步:热阻测试(ASTM D5470)
用 guarded heat flow meter 或类似原理的测试仪,在标准压力下测出垫片的总热阻。关键不是绝对值多准,而是与供应商报告在同样条件下的数值对比。偏差超过15%就要标记异常。测试时注意压力、温度、厚度三个变量必须和报告一致,否则对比没有意义。
第二步:厚度测量(五点法)
千分尺测四角和中心,取平均值。记录每次来料的厚度分布,建立SPC控制图。如果发现批次间厚度均值偏移或离散度变大,立即通知供应商排查工艺。
第三步:压缩率循环验证
用万能材料试验机或简易压力机配合位移传感器,按实际装配压力做循环压缩。关注两个指标:最大压缩量是否落在标称范围内,以及5次循环后的残余变形率。残余变形超过20%的垫片,长期可靠性存疑。
第四步:老化测试(150°C / 1000h)
把样品夹在金属热沉之间放入老化箱,150°C保持1000小时后取出,复测热阻和厚度。如果热阻上升超过10%或厚度永久变形超过5%,说明材料热老化性能不达标。这个测试周期较长,建议作为季度验证项目,而不是每批都做。
写在最后
导热垫片选型不是"看数字、下单、装机"三步走这么简单。导热系数、厚度、压缩率、老化性能四个维度相互牵制,任何一个被忽略,都可能导致整机散热失败。建立一套轻量但完整的来料验证制度,把热阻测试、厚度抽检和压缩循环做成常规动作,才能真正把风险挡在产线之外。
如果你正在评估新的导热垫片供应商,或者现有项目出现温升异常,可以把你的测试条件和目标热阻发给我们,我们帮你看看 GP3000S30 或 GP5000S35 是否匹配,以及如何设计验证方案。
常见问题
导热系数和导热垫片热阻有什么关系?
为什么同样标称3W/m·K的垫片,实测散热效果差很多?
导热垫片厚度怎么测量才准确?
压缩率测试需要专门设备吗?
来料检验只做厚度测量够吗?
产品推荐
精选导热材料 · 工程师优选
需要选型建议或免费报价?
1对1对接,提供贝格斯导热材料技术选型、免费报价、定制裁切,立即联系 →
 微信扫一扫 · 移动端可长按二维码保存后识别