多器件共用散热面:一块大垫片还是分几块
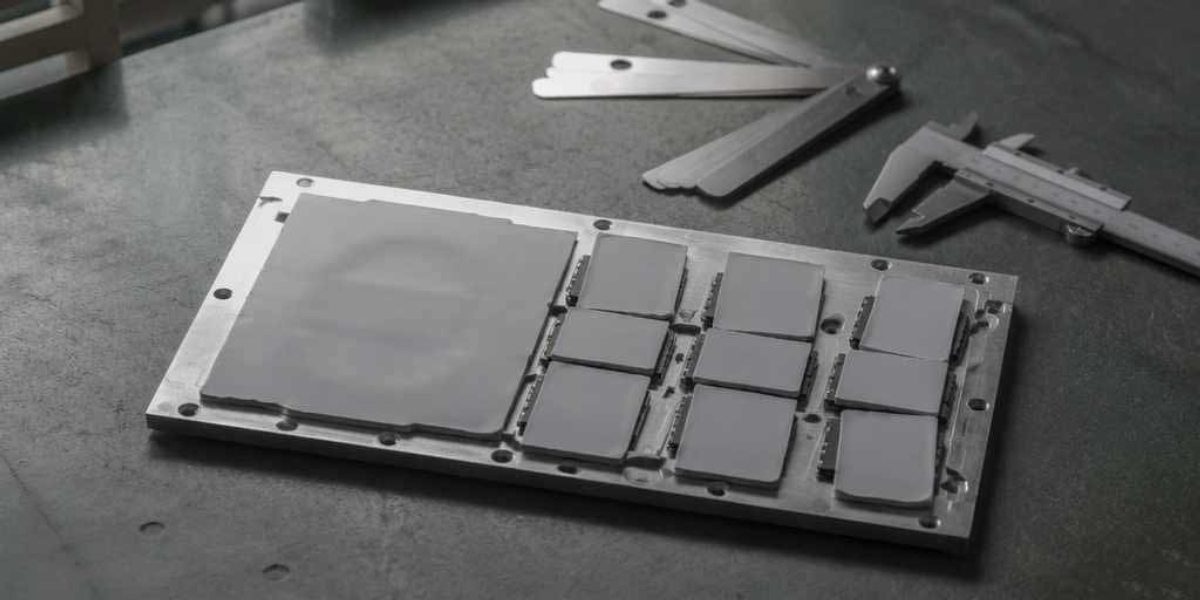
电源板上一排 MOS、控制器里几颗功率管、通信设备里主控加射频芯片,常常压在同一个散热底座上。做一张大垫片一次贴完,物料简单、贴装也快;但器件之间的高度差、紧固点位置和垫片在大跨度处的架桥,会让这张大垫片在部分位置压得过狠、在另一些位置其实没贴上。判断顺序可以固定下来:先量高度差,再标紧固点,然后看热流是否要走同一条路径,再算贴装工时。高度差在 0.05 mm 以内且封装一致,共用一张通常够用;0.15 mm 以上,按高度分区做两种厚度更稳;再大或者器件允许压力很低,分开做更省事。
先分清三种情形,共用一张通常没问题
共用一张导热硅胶垫片这件事本身没有问题,问题出在没先确认前提。下面这三种情况,做成整张覆盖一般不会出岔子。
一类是同一封装的阵列。比如一排六颗同型号 TO-247,同批次、同供应商、同一次波峰焊,顶面高度差通常在 0.05 mm 以内。这时候垫片受压后的变形足以把这点差异吸收掉,整张贴过去反而比分六片贴更稳,也不会出现某一片漏贴。
另一类是紧固点均匀分布在器件之间。螺丝、弹片或压条从两侧对称压下来,压力沿板面分布比较平,中间那几颗不会因为离螺丝远而欠压。间距小的模组、双层夹紧的结构,多数属于这一类。
再一类是所有器件都要把热引到同一块金属上,同时绝缘要求一致。要么都接地、要么都要与散热器隔离。需求一致,中间不需要为某颗器件单独做电气隔离,整张覆盖在结构上更省事。
反过来,混封装挨着装、螺丝只在一角、部分器件需要绝缘部分不需要,这三种情况就要往下看了。
高度差是首先要量的数
图纸上标的器件高度和实际焊完的高度不是一回事。焊料厚度、器件本体公差、板翘、螺钉沉台深度都会叠进去,一两颗器件差出 0.1 mm 很常见。
量法有几种,按手边条件挑:塞尺从侧面插,适合器件旁边有空间、间隙大于 0.05 mm 的情况;压敏纸或复写纸夹在中间压一次,看留下痕迹的深浅;有条件的用三坐标或激光测高,一次拿到整板数据。现场更常用的是第四种——拿一块废板按正常工序装一次,再拆开看每颗器件上方的垫片压痕。压痕深浅一致,说明高度差在可接受范围;有的很深、有的浅到发亮甚至没有,那就不用再算,直接按分块处理。
高度差量出来之后,怎么用这个数,后面第七节给了一张分档表。这里先记住一件事:量的是装配完成状态下的差值,不是拆开单颗器件量的本体高度。
压力不会自己平均:螺丝在哪,压力就往哪偏
垫片受压产生的反力是被动跟随的。紧固点少、位置偏的时候,靠近螺丝的器件承受的压力明显高于远端,即使垫片是同一厚度、同一硬度。
这种偏载在硬一点的垫片上表现更明显。30~40 Shore 00 的型号在低压下变形量有限,远端的器件可能只是轻轻碰上,界面里的空气没被挤出去,热阻就上去了。软一些的型号(比如 5 Shore 00 的凝胶状材料,像 GAP PAD TGP 1000VOUS)在同等压力下变形更多,能把一部分压力差吸收掉,但它吸收的是几丝的差异,不是几毫米的落差。
还有一层容易被忽略:器件本身能承受多大压力。裸 die、薄型封装、带空腔的传感器、光模块里的激光器,允许压力都很低,压过头不是热阻问题而是可靠性问题。这类器件和其它功率器件混在一张垫片上时,压力是按偏硬的那颗器件分配的,软的那颗往往先吃亏。
一张大垫片在现场的三种典型表现
高点被压过头
压痕很深、边缘发白,器件角部或焊点出现细纹。这类问题在装配后不会立刻显现,要跑一段热循环才暴露。判断线索是压痕深度明显大于其它位置,且集中在个别器件上。
低点其实没贴上
拆开看,某颗器件上方没有痕,或者只有一层很浅的亮痕——那是碰上了但没压实,界面里的空气还在。这类失效的麻烦在于温度测试看不出来:整板平均温度正常,只有这颗器件的结温偏高,容易被归到"这颗管子本来就热"。
跨度中间架桥
器件分列两端、中间隔着一段没有器件的区域时,垫片会在中间悬着,只有两端接触。热流只在两端走,中间位置热阻高。这种情况在大尺寸整张垫片上更容易出现,尤其是垫片偏硬、跨度超过 20 mm 的时候。
还有第四种不那么像"失效"的表现:局部损伤扩散。一处撕裂、一个指甲印,整张就得换,返修时要把整张揭下来重贴。分片做的话,坏哪片换哪片。
分开做的代价,也一并算进来
分块不是没有成本,判断时要摆到同一张桌上比。
- 贴装动作从一次变多次,手工线的节拍会变长;自动化线要改吸嘴和供料,多一种料就多一个工位。
- 小尺寸片在竖装、倒装板卡上容易掉,需要带背胶的型号,或者做定位凸耳、卡在结构台阶上。
- 接缝处少一点导热面积,器件如果正好压在接缝上,热阻会比整张覆盖高一些。
- 物料编码、来料批次、库存种类都变多,小批量时多出来的管理成本不算小。
- 刀模与排废:分片要单独开刀模,量小的时候这部分摊不进单价。
这些代价里,前两条是实打实的工时,后三条在量小的时候比材料差价更值得看。批量大、结构固定,分块的成本会被摊薄;打样阶段、几十台的量,优先考虑能不能用一张解决。
四步判断顺序
先量高度差。按上一节的办法,拿到装配状态下的实际差值,记下高低两端。
再标紧固点。把螺丝、弹片、压条的位置画在器件布局图上,看压力是均匀分布还是集中在一侧。紧固点数量少于一排器件数量的一半时,共用一张的把握要往下调。
接着看热流与绝缘。所有器件是否需要走同一条路径到同一块金属;有没有需要单独隔离的器件。需要绝缘的位置,垫片要完整覆盖整个带电区域并留出边缘余量,中间开窗会缩短沿面距离。
再算工时与材料。贴装次数、防错措施、物料种类,与整张覆盖省下来的时间比一比。这一步不是决定性的,但常常能把前几步的犹豫定下来。
按高度差分档的处理建议
| 装配状态下的高度差 | 建议做法 | 要留意的地方 |
|---|---|---|
| ≤ 0.05 mm,同封装同批次 | 共用一张,压缩率按 15%~25% 控制 | 选偏软型号,让压力自己找平;确认紧固点分布均匀 |
| 0.05~0.15 mm | 共用一张,选更软的型号;或在高点位置做局部减薄 | 不要用叠加薄片的方式补差,多一个界面反而更差 |
| 0.15~0.3 mm | 分区做:一张版上两种厚度,按高度分成两组 | 两区交界处会形成台阶,交界要避开器件本体 |
| > 0.3 mm | 分开做,各片独立定厚度 | 小片需防错、防掉,竖装板上考虑背胶 |
| 器件允许压力很低(裸 die、传感器、光模块) | 单独分片,独立控制压缩量 | 与功率器件混贴时,压力按硬的那颗分配,软的先受损 |
表里 0.15~0.3 mm 这一档容易做错。有用一张厚垫片硬压的,结果高点压过头、低点勉强贴上;也有全部分开的,结果贴装工时翻倍、小片掉了两颗。分区做两种厚度是折中的做法:一张料、一次贴装,只是各区厚度不同。模切上可以做成分区叠合,也可以按区分别模切后拼在一张离型纸上。
模切与拼版上的几个实务
该挖的地方挖掉。器件之间不需要接触的区域,在垫片上开窗。少了这块材料,中间就不会架桥,压力也不会被摊到没有器件的空处。
连桥保留。分片贴装时,各片之间留窄连桥,整张一次对位,贴完沿着连桥撕断。这样既拿到分片的独立压缩,又不用一片一片对孔。
做防呆。同一个散热面上两种厚度的片,外形做不对称(切一个角、加一个凸耳),装反了放不进去。颜色也能区分,但只靠颜色在产线上不够稳。
图纸标件号。分片的图纸要标清"N 件一组、对应位置、厚度各自多少",不要只画一张外形图然后口头说明。来料检验也按件号抽。
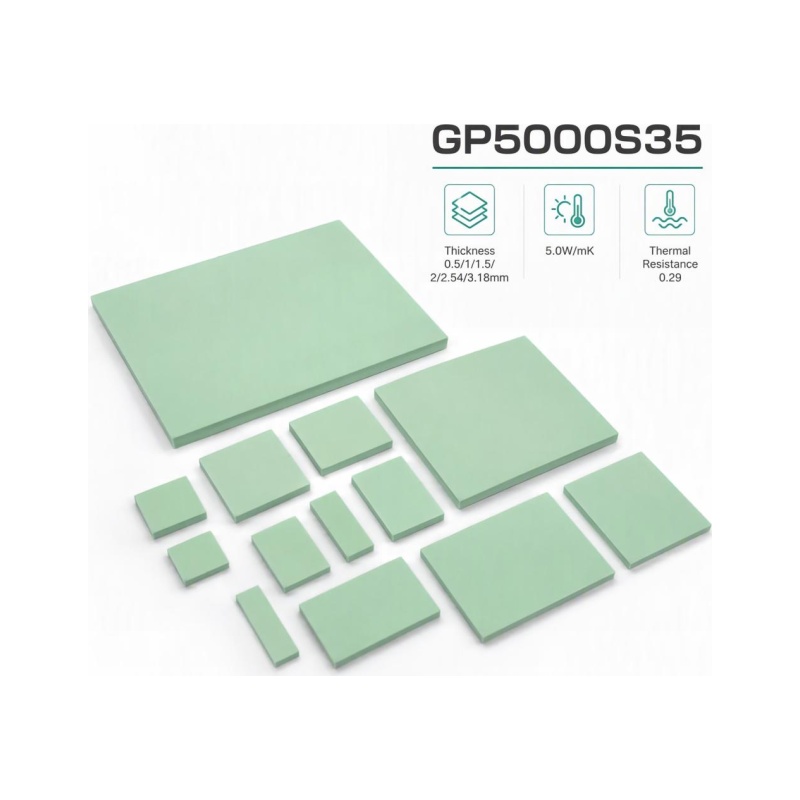
材料选择上,整张覆盖的场景多落在中低硬度、中等导热的型号,比如 GAP PAD TGP 3000(3.0 W/m·K,30 Shore 00,0.25~3.2 mm);需要更低压力、更大压缩余量的结构,用 GAP PAD TGP 5000 这类 35 Shore 00 的玻纤增强型号,竖装时不容易翘边。具体厚度还是回到实测间隙,按压缩率反算。
装配端能做的三件事
结构定下来之后,现场还有三件事能补救大部分问题。
清洁。器件顶面、散热底座上的油污、脱模剂、手指印都会抬高界面热阻,用异丙醇擦一遍再装,成本几乎为零。铝件加工残留的切削液尤其要注意,表面看着干,实际有一层膜。
分次紧固。对角先拧到三成力,让垫片大致就位,再按标定扭矩拧到位。一次拧到底会让先拧的那颗承受全部压缩量,垫片被挤向一侧。
首件拆检。首批装一台,拆开看压痕分布。压痕均匀、深浅相近,说明这套结构成立;有明显差异,就回到前面四步重新判断。这比等温度测试出结果快得多。
常见问题
多颗 MOS 贴在同一块铝板上,能用一张大垫片吗?
同封装、同批次、高度差在 0.05 mm 以内时可以共用一张,选偏软的型号让压力自己找平。混封装(比如 TO-247 和小封装贴片挨着)时先量高度差,超过 0.15 mm 建议按高度分区做,而不是硬用一张。
两张薄垫片叠起来当一张厚的用,行不行?
不建议。叠加会多出一个材料之间的界面,这个界面的贴合程度受平整度、洁净度和压力的影响,热阻通常高于同厚度的单片。叠层还容易在装配时错位、边缘起翘。确实买不到合适厚度时,按同厚单片重新排料更稳妥,也可以直接问供应商有没有该厚度的规格。
垫片在大跨度处悬空会有什么后果?
两端有压痕、中间没有,热流只在两端走。器件的平均温度可能看着不高,但中间位置会偏高,测温时容易被整体数字掩盖。拆机看压痕是发现它的主要办法:两端痕深、中间浅或没有,就该考虑把中间区域挖空,或者改成分片。
分块做会不会漏热、装配更慢?
接缝处会少一点导热面积,但影响通常小于高点压过头或低点没贴上的损失。贴装动作从一次变成多次,节拍确实会变长,小尺寸片在竖装板上还容易掉。批量大的产品可以把分片做成带连桥的一整张,贴完再撕断,既保留分片的独立压缩,贴装还是按一次算。
怎么快速判断这块板该共用还是分开?
拿一块废板按正常工序装一次、拆开看每颗器件的压痕深浅和有无痕迹,比查图纸快。压痕差异明显,或有个别器件压根没痕,说明高度差已经超出共用一张能吸收的范围。再对照紧固点位置,压力明显偏在一侧时,共用一张的把握更低。
结构定不下来,可以先做一块对照样
把器件布局、紧固点位置和实测间隙发给我们,按整张覆盖和分片两种做法各做一组样件,装到同一块散热面上比对压痕分布,再决定批量按哪种下。规格与交期可直接在联系我们页留言。
产品推荐
精选导热材料 · 工程师优选
需要选型建议或免费报价?
1对1对接,提供贝格斯导热材料技术选型、免费报价、定制裁切,立即联系 →
 微信扫一扫 · 移动端可长按二维码保存后识别