导热垫片的机械损伤:刺穿、撕裂与边缘开裂怎么防
导热垫片的失效,常常不是材料自己先坏,而是装配环节先把它弄伤了。机械损伤主要有三类:刺穿(金属棱角、螺丝孔毛刺、器件引脚尖端顶破)、撕裂(搬运拉伸、撕膜用力、开孔尖角起裂)、边缘开裂(模切毛边、压缩过量、反复拆装)。这三类的共同点是——只要装配端的动作改一改,多数可以避免,不必先换材料。玻纤增强能提高抗撕裂与抗穿刺的上限,但它改变的是耐受边界,不是免疫;洁净场景还要一并评估玻纤裁切边缘的碎屑。
先分清是导热材料问题还是动作问题
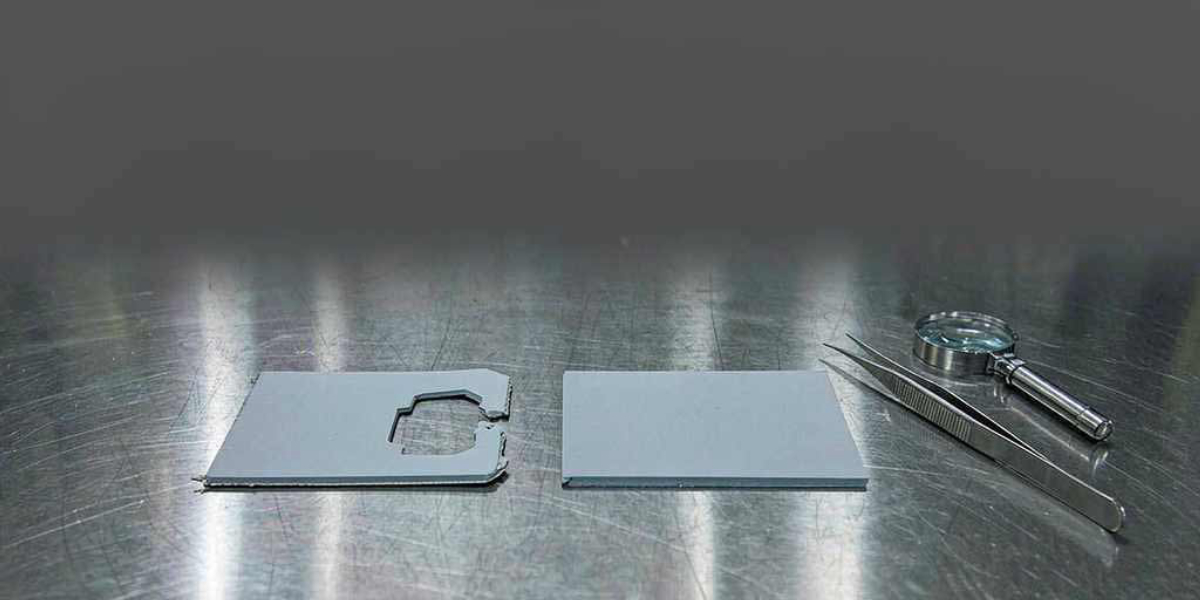
同一款导热垫片,在两个厂装配,一个良率正常、一个批量出现破损,这种差异多半来自动作和结构,而不是导热材料。判断方法也简单:先看破口的样子。
- 导热垫片破口边缘发白、被拉长:多半是拉伸或撕膜时用力过猛
- 破口是一个孔洞、边缘整齐:多半是被尖角或毛刺顶穿
- 破口起于开孔的尖角处,向外延伸:应力集中起裂
- 边缘塌陷、翻边、慢慢开裂:压缩过量或反复拆装
一、刺穿:尖角、毛刺与引脚
刺穿这一类,装完之后往往看不出来,因为装好之后看不出来。常见的顶穿点有四处:
- 金属壳体或散热器的棱边、未倒角的加工面
- 螺丝孔、铆接孔的毛刺与翻边
- 器件引脚、焊点尖峰、金属屏蔽罩的剪切口
- 模切件的内孔边缘留下的硬点
需要绝缘的位置,一次刺穿就等于在耐压路径上开了个口子,外观上看不出、耐压测试未必每次都能抓到。装配前做一次去毛刺和倒角,成本很低;把导热垫片位置相对尖角留出避让,也同样有效。
二、撕裂:拉伸、撕膜与尖角起裂
导热垫片的撕裂多发生在手工环节。软质垫片被抓住边缘硬拉、撕离型膜时斜着扯、贴装时反复调整位置,都可能把边缘拉出裂口。开孔和异形的尖角处是另一个起裂点——形状越尖,应力越集中。
能做的调整不复杂:撕膜时贴着平面平行撕,不要向上提;拿垫片时托住整片而不是捏边缘;开孔和外形把尖角改成圆角或加过渡,模切件尤其值得改这一处。
三、边缘开裂:压缩过量与反复拆装
导热垫片边缘开裂通常不是一次动作造成的。压缩量超出材料能承受的范围时,边缘先塌陷、翻边,长期受压后再开裂;反复拆装会加速这个过程,因为每次拆装都让边缘多受一次剪切。
排查顺序建议是:先核压缩量与有没有限位,再看拆装次数,最后才比较材料的回弹差异。需要缓冲、又怕压的结构,可以走低硬度路线,像 TGP 1000VOUS 这类超软型号;但它在大间隙、没有侧向限制时边缘容易溢出,四周要留余量,这一点和防开裂是同一件事的两面。
四、玻纤增强能解决什么,不能解决什么
玻纤增强的垫片(例如 TGP 3000 这类带玻纤基材的型号)在抗撕裂、抗穿刺和模切稳定性上确实更好,模切成细长条、窄边框时不易变形,装配时也不容易被顶破。
但它解决的是"耐受上限"的问题,不是"免疫":尖锐毛刺、过度拉伸、反复拆装仍然会伤到它。另外玻纤版在裁切边缘可能有少量碎屑,洁净要求高的场景要提前评估,或改用无玻纤的超软型号。需要电气隔离的结构,也可以直接看 SIL PAD 导热绝缘片 这一类的薄型绝缘方案。
装配端的六个检查点
- 金属棱边是否倒角、去毛刺
- 螺丝孔、铆接孔有没有翻边和铁屑
- 器件引脚与焊点是否避开垫片覆盖区
- 模切件开孔与外形的尖角是否改成圆角
- 撕膜与搬运手法是否按规范执行
- 压缩量与限位是否核算过
六项里前四项属于结构与来料,后两项属于工艺。它们都不增加材料成本,改起来比换型号快。同系列 GAP PAD 导热垫片 里,玻纤增强与无玻纤的型号都有覆盖,选哪一类,先把上面这六项过一遍再定。
已经出现损伤怎么处理
需要绝缘的位置,出现刺穿或裂口就换新,不做修补——补不回去,而且修补处的耐压不可预期。只承担导热的非绝缘位置,若破损面积小、不影响贴合,可以评估后使用,但要记录批次和位置,方便后续追溯。
返修时也建议换新片。拆下来的垫片已经被压缩过,边缘也可能在拆解中被划伤,二次装配的贴合状态很难恢复到原来那样。
常见问题
垫片被刺穿了,还能继续用吗?
要看穿孔位置和用途。需要绝缘的场合,穿孔处就是一条通路,局部耐压会明显下降,不建议继续使用;只承担导热的非绝缘位置,穿孔面积小且不影响贴合时可以评估,但一般仍建议换新。
玻纤增强的垫片是不是就不会被弄坏?
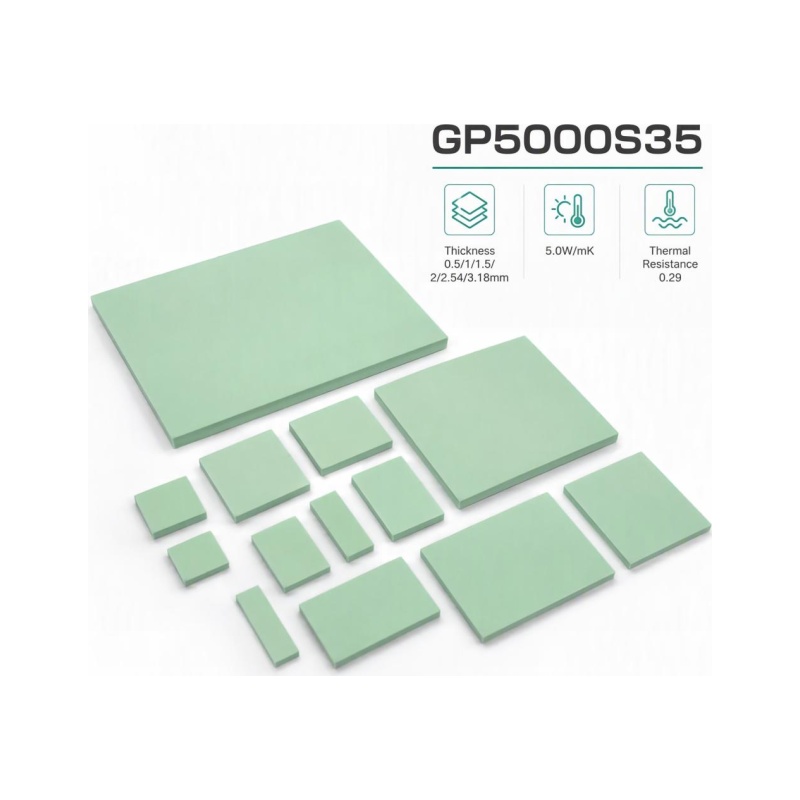
不是。玻纤增强提高的是抗撕裂、抗穿刺和模切稳定性,改变的是耐受上限,不是免疫。尖锐毛刺、反复拆装、过度拉伸仍然会造成损伤;另外玻纤版裁切边缘可能有少量碎屑,洁净要求高的场景要一并评估。(贝格斯 GAP PAD TGP 5000 是一款玻纤增强的导热垫片,高导热低热阻,抗撕裂、抗穿刺。)
同样的垫片,为什么有的批次装配时容易撕裂?
先看开孔和异形的边缘形状,尖角处应力集中,起裂往往从这里开始;再看搬运与撕膜手法是否拉伸过度;最后才对比批次之间的硬度与回弹差异。形状和手法改起来更快,材料差异放后面判断。
边缘开裂和压缩过量有关系吗?
有关系。压缩量超出材料的可承受范围时,边缘会先出现塌陷、翻边,长期受压后开裂;反复拆装也会加速这个过程。先核压缩量与有没有限位,再判断材料。
装配端有哪些动作能减少机械损伤?
去毛刺、倒角金属棱边、清理螺丝孔与引脚尖端、开孔边缘改圆角、撕膜时贴着平面平行撕、避免抓着垫片边缘硬拉、返修时换新而不是复用。这些动作不增加材料成本,改动最快。
装配端反复出现破损,想从结构上改
把破损位置的照片、模切图纸和装配方式发过来,我们帮你判断是结构、来料还是手法的问题,再定要不要换玻纤或超软型号,需要的话走联系我们。
产品推荐
精选导热材料 · 工程师优选
需要选型建议或免费报价?
1对1对接,提供贝格斯导热材料技术选型、免费报价、定制裁切,立即联系 →
 微信扫一扫 · 移动端可长按二维码保存后识别