导热垫片界面异常的判断:五种现象与对应处理
导热垫片装好之后温度还是偏高,拆开看到的界面痕迹往往能给出线索,但同一个现象可能对应好几种原因。导热垫片界面异常常见的五类现象是:压痕不深或不均匀、边缘被挤出、界面有明显留痕或油渍、垫片变色发硬、局部过热而多点温差大。判断顺序建议是:先查结构(间隙、平面度、限位),再查装配(压力、紧固顺序、表面清洁),最后才怀疑材料。按这个顺序排除,比直接换料更容易找到真实原因。
现象是线索,不是结论
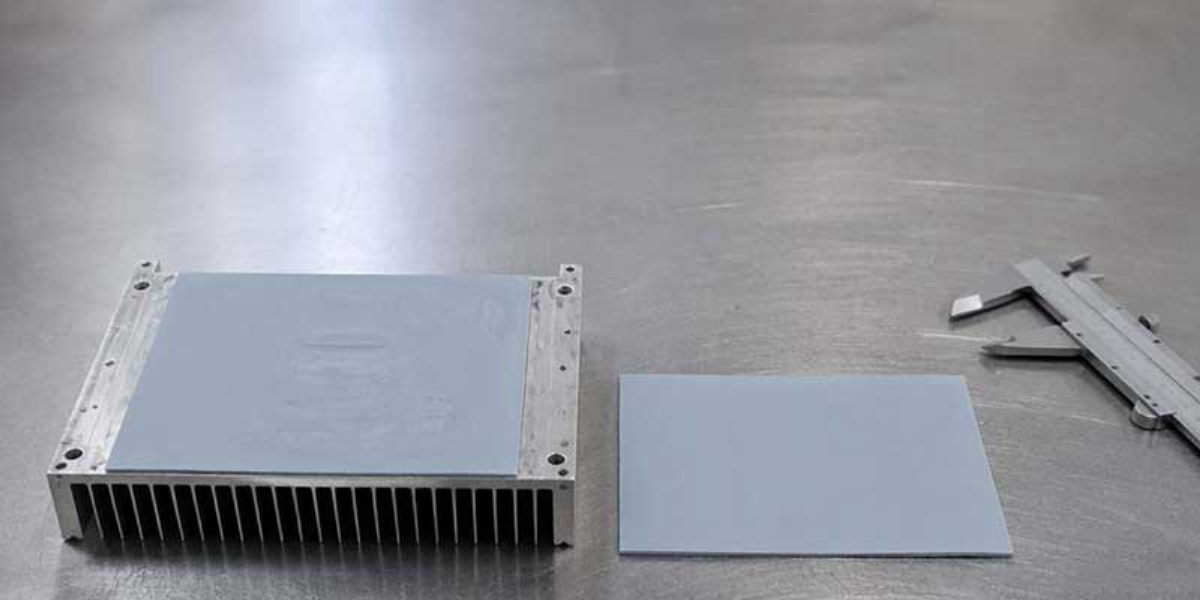
导热垫片装配后同一处"压不实"的痕迹,可能是结构间隙偏大,可能是紧固顺序不对,也可能是导热垫片硬度选高了。所以判读要按排除法走:先把能一次性排除的因素排掉,再动手换东西。下面五类现象,每类都给出现场能做的验证动作,避免凭感觉调整。
一、压痕不深,或者深浅不均
看什么:拆下散热器后导热垫片表面的压痕。整片偏浅,或者一边深一边浅,中间有没压到的区域。
- 可能的成因:装配压力不足(力矩偏低、螺丝数量不够);紧固顺序不对,压力集中在一侧;结构间隙大于垫片厚度,导热垫片撑不到;器件高度不一致,局部先接触
- 现场验证:用复写纸或压力感应膜夹在界面里看一次接触分布;或者分次拧紧后复测同一位置的温度变化
- 调整方向:先改紧固顺序与力矩分配,再考虑换更软或更厚的型号
二、边缘被挤出
看什么:导热硅胶垫片边缘向外鼓出、塌陷,甚至被切断。
- 可能的成因:压缩过量(间隙比垫片厚度小太多);没有限位,螺丝拧到底仍在压;材料偏软而间隙偏大,横向溢出
- 现场验证:量压缩后的厚度,和设计值比对;检查有没有限位柱或挡墙
- 调整方向:改厚度或改硬度,必要时加限位。像 GPVOUS 这类低硬度型号,用在大间隙又没有侧向限制的结构里,四周要留出余量
三、界面留痕、发亮或有油渍
看什么:器件面或散热器面上有亮痕、油膜、指纹状的印迹。
- 可能的成因:导热硅胶垫片贴装前表面没清洁(油污、氧化层、指纹);材料的析出物迁移到界面;离型膜撕除时有残留
- 现场验证:同批次做清洁与不清洁的对照;用无尘布擦拭,看痕迹是否转移
- 调整方向:把清洁工序固化下来;对污染敏感的场景,先确认材料的析出表现再定型号
四、导热垫片变色、发硬或发脆
看什么:颜色变深或发黄、手感变硬、边缘出现裂纹。
- 可能的成因:长期工作温度超出材料耐受区间;旁边有大功率器件造成局部热集中;型号与工况不匹配
- 现场验证:拿同批次未使用的留样对比颜色与手感;实测该位置的工作温度
- 调整方向:按实测温度重选型号,或先改善局部散热
五、局部过热,多点温差大
看什么:用红外或热电偶测同一模块的多个点,某一点温度明显偏高。
- 可能的成因:界面局部没贴合(回到现象一);散热器底面平面度差或板翘;垫片被压偏、位置错位
- 现场验证:多点测温配合拆检压痕;量散热器底面的平面度
- 调整方向:先修平面度或加厚度余量,再核对垫片的位置设计
排查顺序:结构、装配、材料
这个顺序不是凭经验定的。结构问题(间隙偏大、平面度差、没有限位)换料解决不了;装配问题(压力不足、顺序不对、表面不洁)换料也绕不过去;只有前两项都排除之后,材料的差异才值得怀疑。
实际排查时,建议按这个次序留记录:结构尺寸实测、紧固参数、清洁工序、拆检照片、多点温度。记录下来,下一次遇到同类问题就有对照。同系列里 GAP PAD 导热垫片 从低硬度到高导热都有覆盖,具体到某一款,TGP 1500 属于通用型,TGP 1000VOUS 属于超软性导热材料,TGP 5000 做得薄、导热系数高,换型号前先把结构的余地算清楚。
常见问题
拆开看到压痕很浅,是不是导热垫片太薄?
不一定。压痕浅更多指向装配压力不足或结构间隙偏大。先量压缩后的厚度、估算实际压力,再判断是改厚度还是改紧固方式。
垫片边缘被挤出了,还能继续用吗?
一般不建议。边缘挤出说明该处已经过度压缩,界面压力分布和热阻都发生了变化,尺寸也回不到原始状态。重新装配时换新更稳妥。
界面有油渍,是不是材料出油?
不一定,也可能是装配前的油污、指纹或离型膜残留。先做一次清洁前后的对照:清洁后仍有油痕,再去排查材料的析出与挥发表现。
换了更软的垫片,温度反而没降,为什么?
软材料在低压力下贴合更好,但如果结构没有限位、间隙又偏大,软材料容易横向溢出,有效接触面积反而减少。要同时看压缩量和边缘约束,而不是只换硬度。
多点测温温差大,先从哪查?
先看散热器底面平面度和板翘,再看垫片位置有没有偏移,最后才看材料批次差异。平面度或翘曲的问题,换料解决不了。
产品推荐
精选导热材料 · 工程师优选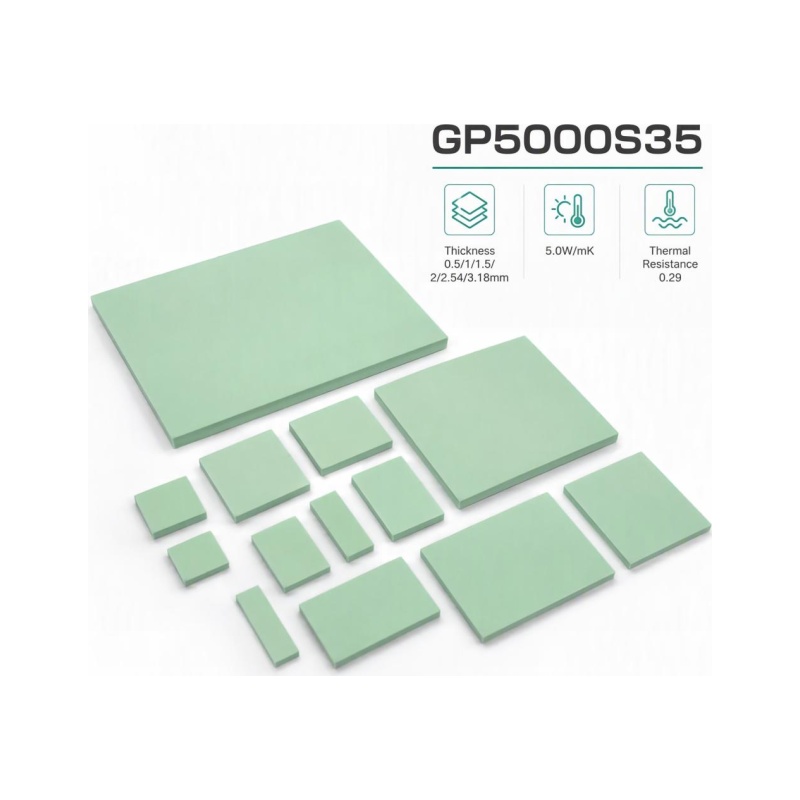
需要选型建议或免费报价?
1对1对接,提供贝格斯导热材料技术选型、免费报价、定制裁切,立即联系 →
 微信扫一扫 · 移动端可长按二维码保存后识别